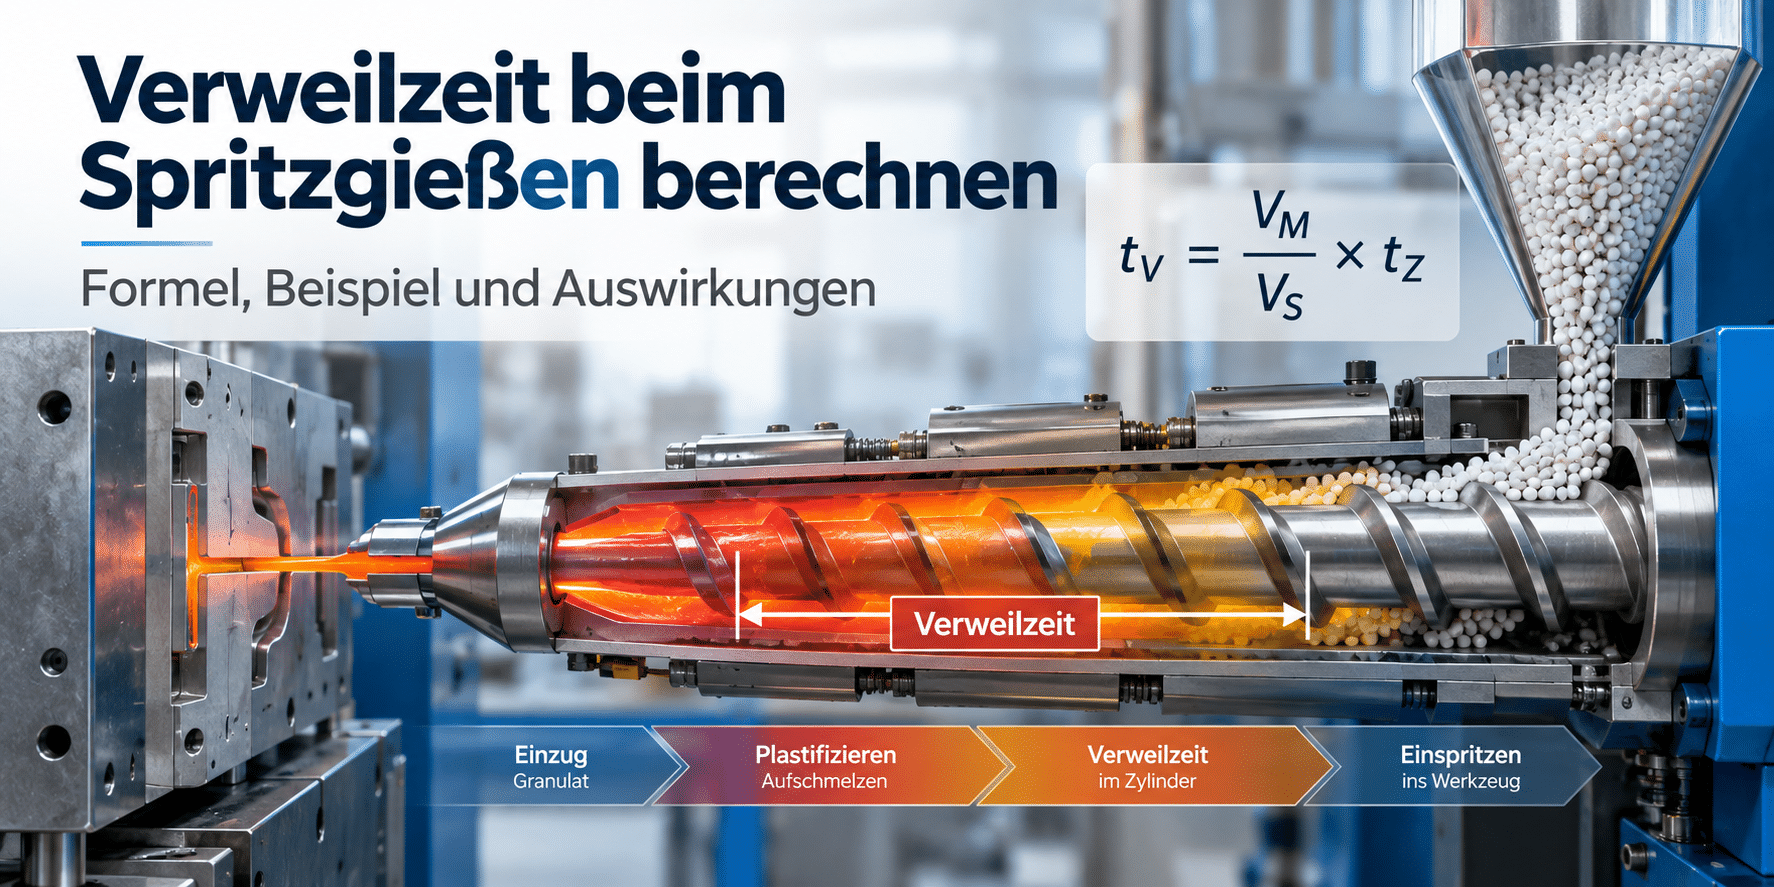
Die Verweilzeit beim Spritzgießen ist ein wichtiger Prozessparameter für die Qualität von Kunststoffbauteilen. Sie beschreibt, wie lange sich das Kunststoffmaterial während der Verarbeitung im beheizten Plastifiziersystem einer Spritzgießmaschine befindet.
Eine zu lange Verweilzeit kann zur thermischen Schädigung des Kunststoffs führen. Die Folgen reichen von Verfärbungen und Oberflächenfehlern bis hin zu einer Verschlechterung der mechanischen Eigenschaften.
Doch wie lässt sich die Verweilzeit beim Spritzgießen berechnen? Welche Faktoren beeinflussen sie und wie kann sie optimiert werden?
In diesem Artikel erklären wir die wichtigsten Zusammenhänge, zeigen eine einfache Berechnungsformel und erläutern anhand eines Praxisbeispiels, worauf es bei der Verarbeitung thermoplastischer Kunststoffe ankommt.
Was ist die Verweilzeit beim Spritzgießen?
Beim Kunststoffspritzguss wird Kunststoffgranulat über einen Trichter in den Plastifizierzylinder einer Spritzgießmaschine eingezogen. Eine rotierende Schnecke fördert das Material durch den beheizten Zylinder, wo es aufgeschmolzen und homogenisiert wird.
Anschließend wird die Kunststoffschmelze unter Druck in das Spritzgusswerkzeug eingespritzt.
Die Verweilzeit bezeichnet die Zeitspanne, die das Kunststoffmaterial im beheizten Plastifiziersystem verbringt, bevor es in das Werkzeug gelangt.
Dabei ist zu berücksichtigen, dass nicht jedes Materialteilchen exakt gleich lange im Zylinder verbleibt. Durch die Schneckenbewegung, die Strömungsverhältnisse und die Durchmischung entsteht eine Verteilung unterschiedlicher Verweilzeiten.
Für die praktische Prozessauslegung wird deshalb häufig mit einer rechnerischen mittleren Verweilzeit gearbeitet.
Warum ist die Verweilzeit wichtig?
Kunststoffe reagieren unterschiedlich empfindlich auf thermische Belastungen.
Während einige Materialien längere Verweilzeiten bei hohen Temperaturen vergleichsweise gut vertragen, können andere bereits nach kurzer Zeit thermisch geschädigt werden.
Entscheidend ist dabei das Zusammenspiel aus:
- Verarbeitungstemperatur
- Verweilzeit
- Kunststofftyp
- Materialfeuchtigkeit
- Schneckengeometrie und Scherbeanspruchung
- Zustand und Auslegung des Plastifiziersystems
Je höher die thermische Belastung, desto wichtiger wird die Kontrolle der Verweilzeit.
Verweilzeit beim Spritzgießen berechnen: Die Formel
Für eine überschlägige Berechnung der mittleren Verweilzeit wird häufig folgende Formel verwendet:\[ \boxed{t_V = \frac{V_M}{V_S} \times t_Z} \]
Dabei bedeuten:
| Formelzeichen | Bedeutung | Einheit |
|---|---|---|
| \(t_V\) | Rechnerische mittlere Verweilzeit | s |
| \(V_M\) | Wirksames Schmelzevolumen im Plastifiziersystem | cm³ |
| \(V_S\) | Pro Zyklus ausgetragenes Schmelzevolumen | cm³ |
| \(t_Z\) | Zykluszeit | s |
Die Formel beschreibt das Verhältnis zwischen dem im Plastifiziersystem befindlichen Schmelzevolumen und der pro Spritzgießzyklus ausgetragenen Materialmenge.
Wichtig: Das wirksame Schmelzevolumen ist nicht mit dem maximalen Schussvolumen der Maschine gleichzusetzen. Es muss für die jeweilige Maschine und den Prozess bestimmt oder anhand geeigneter Herstellerangaben abgeschätzt werden.
Die Berechnung liefert einen Näherungswert. Sie berücksichtigt weder Toträume noch die tatsächliche Verweilzeitverteilung innerhalb des Plastifiziersystems.
Alternative Berechnung über das Materialgewicht
Wenn die relevanten Materialmengen bekannt sind, lässt sich die Verweilzeit auch über die Masse abschätzen:\[ \boxed{t_V = \frac{m_M}{m_S} \times t_Z} \]
Dabei gilt:
- \(m_M\): Wirksame Materialmasse im Plastifiziersystem
- \(m_S\): Pro Zyklus ausgetragene Materialmasse
- \(t_Z\): Zykluszeit
Diese Berechnung ist besonders praktisch, wenn das Schussgewicht einschließlich Anguss bekannt ist.
Voraussetzung ist, dass beide Massen auf derselben physikalischen Grundlage bestimmt werden. Volumen- und Massenangaben dürfen nicht ohne Berücksichtigung der jeweiligen Dichte miteinander vermischt werden.
Praxisbeispiel: Verweilzeit einer Spritzgießmaschine berechnen
Ein Kunststoffbauteil soll auf einer Spritzgießmaschine hergestellt werden.
Für die Berechnung liegen folgende Prozessdaten vor:
| Parameter | Wert |
|---|---|
| Wirksames Schmelzevolumen | 300 cm³ |
| Schussvolumen einschließlich Anguss | 50 cm³ |
| Zykluszeit | 30 Sekunden |
Die Formel lautet:\[ t_V = \frac{300}{50} \times 30 \]
Daraus ergibt sich:\[ t_V = 6 \times 30 = 180 \text{ Sekunden} \]
Die rechnerische mittlere Verweilzeit beträgt somit 3 Minuten.
Das bedeutet vereinfacht, dass sich im Plastifiziersystem eine Schmelzemenge befindet, die dem Materialbedarf von sechs Spritzgießzyklen entspricht.
Ob diese Verweilzeit für den eingesetzten Kunststoff geeignet ist, hängt von dessen Verarbeitungseigenschaften und der tatsächlichen Temperaturbelastung ab.
Was passiert bei einem kleineren Schussvolumen?
Nehmen wir an, das Schussvolumen reduziert sich bei unverändertem Plastifiziersystem auf 20 cm³.
Die Zykluszeit beträgt weiterhin 30 Sekunden.\[ t_V = \frac{300}{20} \times 30 \]\[ t_V = 450 \text{ Sekunden} \]
Die rechnerische Verweilzeit steigt auf 7,5 Minuten.
Dieses Beispiel verdeutlicht einen wichtigen Zusammenhang:
Je kleiner das Schussvolumen im Verhältnis zum wirksamen Schmelzevolumen ist, desto länger verbleibt das Material durchschnittlich im Plastifiziersystem.
Gerade bei kleinen Spritzgussteilen auf vergleichsweise großen Maschinen kann dies zu Problemen führen.
Welche Faktoren beeinflussen die Verweilzeit?
Die Verweilzeit hängt nicht ausschließlich von der Zykluszeit ab. Verschiedene Maschinen- und Prozessparameter wirken zusammen.
1. Größe der Plastifiziereinheit
Eine große Plastifiziereinheit enthält typischerweise mehr Kunststoffmaterial als eine kleinere Einheit.
Wird auf einer großen Maschine ein vergleichsweise kleines Bauteil gefertigt, kann die Schmelze über mehrere Zyklen im Zylinder verbleiben.
Deshalb sollte die Größe der Plastifiziereinheit zum benötigten Schussvolumen passen.
Eine ausreichend dimensionierte Maschine ist wichtig. Eine unnötig große Plastifiziereinheit kann jedoch nachteilig sein.
2. Schussvolumen
Das Schussvolumen beschreibt die Materialmenge, die während eines Spritzgießzyklus eingespritzt wird.
Dabei müssen sowohl das Bauteilvolumen als auch gegebenenfalls das Angussvolumen berücksichtigt werden.
Ein höheres Schussvolumen führt bei ansonsten gleichen Bedingungen zu einer kürzeren rechnerischen Verweilzeit.
Ein kleineres Schussvolumen verlängert sie.
3. Zykluszeit
Die Zykluszeit umfasst die Dauer eines vollständigen Spritzgießzyklus.
Dazu gehören unter anderem:
- Einspritzen
- Nachdruckphase
- Abkühlen
- Werkzeug öffnen
- Bauteil entformen
- Werkzeug schließen
Mit zunehmender Zykluszeit steigt bei gleichbleibender Materialmenge im Plastifiziersystem auch die rechnerische Verweilzeit.
Allerdings darf die Zykluszeit nicht allein zur Reduzierung der Verweilzeit verkürzt werden.
Eine zu kurze Kühlzeit kann beispielsweise Maßabweichungen, Verzug oder andere Qualitätsprobleme verursachen.
4. Verarbeitungstemperatur
Die Verarbeitungstemperatur beeinflusst nicht unmittelbar die rechnerische Verweilzeit, wohl aber deren Auswirkungen auf den Kunststoff.
Bei höheren Temperaturen laufen thermische Abbauprozesse häufig schneller ab.
Deshalb muss die zulässige Verweilzeit immer gemeinsam mit dem Temperaturprofil betrachtet werden.
5. Schneckengeometrie und Toträume
Auch die konstruktive Auslegung der Plastifiziereinheit spielt eine Rolle.
Ungünstige Strömungsverhältnisse oder Toträume können dazu führen, dass einzelne Materialanteile wesentlich länger im beheizten System verbleiben als der rechnerische Durchschnitt.
Dies kann insbesondere bei temperaturempfindlichen Kunststoffen zu lokalen Materialschädigungen führen.
Welche Auswirkungen hat eine zu lange Verweilzeit?
Eine übermäßige thermische Belastung kann die Eigenschaften des Kunststoffs verändern.
Die konkreten Auswirkungen hängen vom Material und den Prozessbedingungen ab.
Verfärbungen und Schlieren
Eine häufig sichtbare Folge thermischer Schädigung sind Farbveränderungen.
Bauteile können beispielsweise gelbliche oder bräunliche Verfärbungen aufweisen.
Auch dunkle Schlieren oder verbrannte Materialpartikel können auftreten.
Solche Erscheinungen können allerdings ebenfalls andere Ursachen haben, beispielsweise Materialverunreinigungen oder ungünstige Prozessparameter.
Verschlechterung der mechanischen Eigenschaften
Bei thermischer Schädigung können Polymerketten abgebaut werden.
Dies kann die mechanischen Eigenschaften des Kunststoffs negativ beeinflussen.
Mögliche Folgen sind:
- Geringere Schlagzähigkeit
- Reduzierte Festigkeit
- Erhöhte Sprödigkeit
- Verminderte Lebensdauer
Besonders kritisch ist dies bei technischen Funktionsteilen, die dauerhaft mechanischen Belastungen ausgesetzt sind.
Gasbildung und Oberflächenfehler
Durch thermische Abbauprozesse können flüchtige Bestandteile entstehen.
Diese können zu Oberflächenfehlern, Blasenbildung oder Schlieren beitragen.
Bei bestimmten Kunststoffen können außerdem gesundheitsschädliche Zersetzungsprodukte freigesetzt werden.
Deshalb müssen die Verarbeitungshinweise und Sicherheitsdaten der Materialhersteller berücksichtigt werden.
Schwankende Bauteilqualität
Eine ungeeignete Verweilzeit kann zu einer instabilen Verarbeitung beitragen.
Dadurch können beispielsweise Schwankungen beim Fließverhalten und bei den mechanischen Eigenschaften entstehen.
Für eine wirtschaftliche Serienproduktion sind reproduzierbare Prozessbedingungen deshalb besonders wichtig.
Welche Kunststoffe reagieren empfindlich auf lange Verweilzeiten?
Nicht alle Thermoplaste reagieren gleich auf thermische Belastungen.
Die folgende Tabelle gibt eine allgemeine Orientierung:
| Kunststoff | Besonderheiten bei der Verarbeitung |
|---|---|
| PP – Polypropylen | Bei ungeeigneter Temperatur und langer Verweilzeit kann oxidativer oder thermischer Abbau auftreten |
| PE – Polyethylen | Vergleichsweise gute thermische Stabilität innerhalb geeigneter Verarbeitungsbedingungen |
| ABS | Zu hohe thermische Belastung kann Verfärbungen und Eigenschaftsänderungen verursachen |
| PC – Polycarbonat | Empfindlich gegenüber ungeeigneter Temperaturführung und Feuchtigkeit |
| PA – Polyamid | Feuchtigkeit und thermische Belastung können die Materialeigenschaften beeinflussen |
| POM – Polyoxymethylen | Besonders sorgfältige Temperaturführung erforderlich; bei Zersetzung kann Formaldehyd entstehen |
| PVC – Polyvinylchlorid | Thermisch empfindlich; bei Zersetzung kann unter anderem Chlorwasserstoff freigesetzt werden |
| PBT – Polybutylenterephthalat | Trocknung und kontrollierte Verarbeitung sind wichtig, um Materialabbau zu vermeiden |
Eine allgemein gültige maximale Verweilzeit für jeden Kunststoff gibt es nicht.
Die zulässigen Werte hängen unter anderem von der konkreten Materialtype, Additivierung, Verarbeitungstemperatur und Maschinenkonfiguration ab.
Maßgeblich sind deshalb die Verarbeitungsempfehlungen des jeweiligen Materialherstellers.
Wie lässt sich die Verweilzeit beim Spritzgießen reduzieren?
Eine zu lange Verweilzeit lässt sich häufig durch eine geeignete Maschinen- und Prozessauslegung vermeiden.
1. Passende Plastifiziereinheit auswählen
Die Größe der Plastifiziereinheit sollte auf das benötigte Schussvolumen abgestimmt sein.
Eine kleinere, geeignete Einheit kann bei geringen Schussgewichten vorteilhaft sein.
Dabei müssen selbstverständlich auch die erforderliche Plastifizierleistung, der Einspritzdruck und weitere Maschinenparameter berücksichtigt werden.
2. Schussvolumen berücksichtigen
Bereits bei der Werkzeugauslegung sollte geprüft werden, welches Schussvolumen einschließlich Anguss benötigt wird.
Die Anzahl der Kavitäten kann dabei ebenfalls eine Rolle spielen.
Mehr Kavitäten erhöhen das gesamte Schussvolumen, müssen jedoch hinsichtlich Werkzeugkosten, Produktionsmenge und Wirtschaftlichkeit sinnvoll ausgelegt werden.
3. Temperaturprofil optimieren
Die Verarbeitungstemperaturen sollten entsprechend den Materialherstellerangaben eingestellt werden.
Unnötig hohe Temperaturen können die thermische Belastung verstärken.
Eine Temperaturabsenkung darf jedoch nicht dazu führen, dass der Kunststoff unzureichend plastifiziert wird.
4. Produktionsunterbrechungen berücksichtigen
Während längerer Maschinenstillstände verbleibt Kunststoffmaterial unter Umständen über einen längeren Zeitraum im beheizten Zylinder.
Je nach Material und Dauer der Unterbrechung können deshalb besondere Maßnahmen erforderlich sein.
Dazu gehören beispielsweise eine geeignete Temperaturabsenkung oder das Spülen der Plastifiziereinheit entsprechend den Herstellervorgaben.
5. Werkzeug und Prozess gemeinsam optimieren
Eine wirtschaftliche Spritzgussproduktion entsteht nicht allein durch die richtige Maschineneinstellung.
Auch Werkzeugkonstruktion, Angussgestaltung, Kühlung und Zykluszeit beeinflussen die Prozessbedingungen.
Eine frühzeitige Abstimmung zwischen Werkzeugbau und Spritzgussfertigung hilft dabei, geeignete Produktionsbedingungen zu schaffen.
Warum die Verweilzeit bereits bei der Werkzeugentwicklung berücksichtigt werden sollte
Die Verweilzeit wird häufig als reiner Maschinenparameter betrachtet.
Tatsächlich bestehen jedoch enge Zusammenhänge zwischen Bauteilkonstruktion, Werkzeugauslegung und späterem Spritzgießprozess.
Bereits während der Entwicklung eines Spritzgusswerkzeugs werden wichtige Entscheidungen getroffen:
- Wie viele Kavitäten soll das Werkzeug besitzen?
- Welches Angusskonzept wird eingesetzt?
- Welche Zykluszeit ist realistisch?
- Welche Stückzahlen sollen produziert werden?
- Welche Spritzgießmaschine eignet sich für das Bauteil?
Diese Entscheidungen beeinflussen unter anderem das Schussvolumen und damit die spätere rechnerische Verweilzeit.
Eine ganzheitliche Betrachtung kann helfen, Qualitätsprobleme zu vermeiden und die Wirtschaftlichkeit der Serienfertigung zu verbessern.
Werkzeugbau und Kunststoffspritzguss bei TaiGer
TaiGer begleitet Unternehmen von der Entwicklung und Konstruktion über den Formenbau bis zur Serienfertigung von Kunststoffkomponenten.
Mit fast 30 Jahren Erfahrung in China und Taiwan verbinden wir wirtschaftlichen Werkzeugbau mit technischer Projektbetreuung in Deutschland und Qualitätssicherung direkt am Produktionsstandort in Asien.
Dabei betrachten wir nicht nur das einzelne Spritzgusswerkzeug, sondern den gesamten Fertigungsprozess.
Unser Ziel ist eine zuverlässige, reproduzierbare und wirtschaftliche Serienproduktion.
Weiterführende Informationen:
Häufig gestellte Fragen zur Verweilzeit beim Spritzgießen
Wie berechnet man die Verweilzeit beim Spritzgießen?
Die rechnerische mittlere Verweilzeit lässt sich näherungsweise berechnen, indem das wirksame Schmelzevolumen im Plastifiziersystem durch das pro Zyklus ausgetragene Schussvolumen geteilt und anschließend mit der Zykluszeit multipliziert wird.
Die Formel lautet:
Verweilzeit = (wirksames Schmelzevolumen / Schussvolumen) × Zykluszeit
Das Ergebnis ist ein Näherungswert und keine exakte Beschreibung der tatsächlichen Verweilzeitverteilung.
Wie lange darf Kunststoff im Spritzgießzylinder bleiben?
Die zulässige Verweilzeit hängt vom Kunststofftyp, der Materialtype, der Verarbeitungstemperatur und weiteren Prozessbedingungen ab.
Eine allgemeingültige maximale Verweilzeit existiert nicht. Entscheidend sind die Verarbeitungsempfehlungen des Materialherstellers.
Was passiert bei einer zu langen Verweilzeit?
Eine zu lange Verweilzeit kann zu thermischer Schädigung des Kunststoffs führen.
Mögliche Folgen sind Verfärbungen, Materialabbau, Gasbildung und eine Verschlechterung mechanischer Eigenschaften.
Welchen Einfluss hat die Schneckengröße auf die Verweilzeit?
Eine größere Plastifiziereinheit kann bei gleichem Schussvolumen zu einer längeren mittleren Verweilzeit führen, weil sich mehr Kunststoffmaterial im beheizten System befindet.
Deshalb sollte die Plastifiziereinheit passend zum Schussvolumen dimensioniert werden.
Kann eine zu kurze Verweilzeit ebenfalls problematisch sein?
Ja. Bei unzureichender Plastifizierung und Homogenisierung können Qualitätsprobleme entstehen.
Die Verweilzeit allein ist jedoch kein ausreichendes Maß für die Plastifizierqualität. Auch Schneckengeometrie, Schneckendrehzahl, Staudruck und Temperaturführung müssen berücksichtigt werden.
Fazit: Die richtige Verweilzeit ist entscheidend für die Bauteilqualität
Die Verweilzeit beim Spritzgießen ist ein wichtiger Parameter für eine stabile und wirtschaftliche Kunststoffverarbeitung.
Mit der vereinfachten Formel\[ t_V = \frac{V_M}{V_S} \times t_Z \]
lässt sich die mittlere Verweilzeit näherungsweise bestimmen.
Die Berechnung hilft insbesondere dabei, ungünstige Kombinationen aus Plastifiziereinheit, Schussvolumen und Zykluszeit frühzeitig zu erkennen.
Entscheidend ist jedoch nicht allein die berechnete Zeit, sondern das Zusammenspiel aus Materialeigenschaften, Temperaturführung, Maschinenkonfiguration und Werkzeugauslegung.
Eine sorgfältige Abstimmung dieser Faktoren trägt dazu bei, thermische Materialschäden zu vermeiden, Ausschuss zu reduzieren und eine gleichbleibend hohe Bauteilqualität sicherzustellen.
Sie planen ein neues Kunststoffspritzgussprojekt?
TaiGer unterstützt Sie bei der Entwicklung, Werkzeugkonstruktion und wirtschaftlichen Serienfertigung technischer Kunststoffkomponenten in China.